
铸件在生产过程中可能出现气孔、缩孔、裂纹、夹杂等缺陷,其中部分缺陷位于内部,仅靠表面观察难以发现。除了超声、射线等传统无损检测方法,红外热成像也可以利用铸件表面的温度变化,为铸件缺陷检测提供辅助。
一、缺陷为什么会产生温度差?
铸件受到加热或冷却时,热量会在材料内部传递,并逐渐反映到表面。内部存在缺陷时,局部材料结构和热传递条件发生变化,温度变化也可能与正常区域不同。
例如,气孔、缩孔会改变局部材料的结构,裂纹可能影响热量传递路径,夹杂物则可能因为与基体材料的热学性质不同,形成不同的热响应。
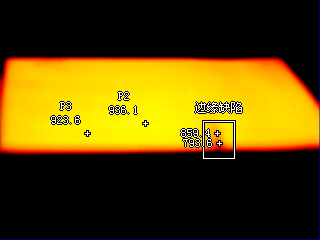
红外热成像记录的正是这种温度变化。通过观察铸件表面的温度分布,可以找到与周围区域存在明显差异的位置,为缺陷分析提供线索。
二、红外热成像怎么检测铸件缺陷?
实际检测通常需要先让铸件产生一定的温度变化,例如进行加热,或者利用工件自身的冷却过程。
在这一过程中,红外热成像设备连续采集铸件表面的温度信息。相比单点测温,热成像能够同时获取较大区域的温度分布,也能观察温度随时间的变化。
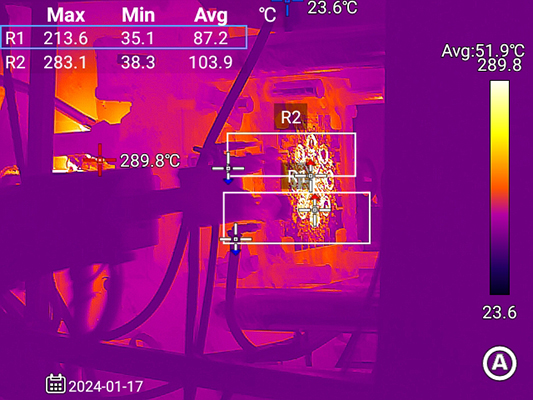
如果某一区域与周围位置出现明显不同的升温或降温特征,可以将其作为异常区域进一步分析。除了温差大小,还需要结合异常区域的形状、位置以及温度变化趋势进行判断。
这种方式适合用于铸件缺陷快速筛查和异常区域定位。发现疑似缺陷后,再结合超声、射线等检测方法进行确认。
三、哪些铸件缺陷可以检测?
红外热成像对不同缺陷的检测效果存在差异。
气孔、缩孔会改变局部材料结构和热传递过程,在合适的检测条件下可能形成异常热特征。
裂纹会影响材料的连续性,并可能改变局部热量传递路径。当裂纹尺寸和埋藏深度满足一定条件时,其热响应可能反映到铸件表面。
夹杂与铸件基体的材料性质存在差异,也可能造成局部温度变化。
需要注意的是,缺陷尺寸、埋藏深度、铸件材料、表面状态以及热激励方式都会影响检测结果,并非所有内部缺陷都能通过红外热成像直接识别。
四、红外热成像在铸造检测中的应用
在铸造生产中,红外热成像可以用于铸件冷却过程观察、异常区域筛查以及铸造质量检测。对于批量生产的同类铸件,还可以对比不同工件的温度分布,发现与正常状态存在明显差异的产品。
与接触式检测相比,红外热成像具有非接触、区域检测和温度可视化等特点,能够较快获取铸件表面的热信息。
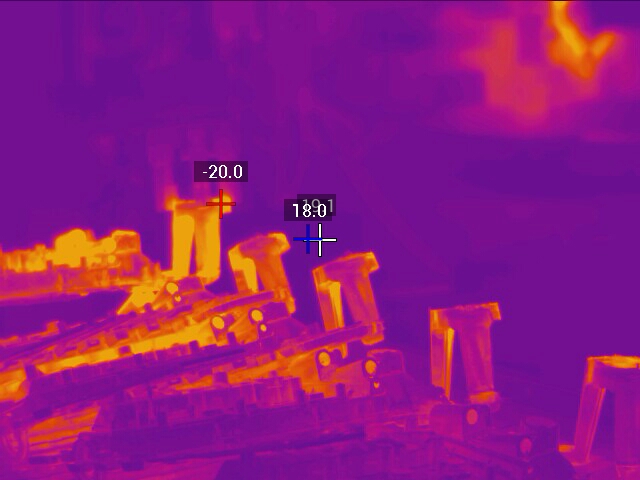
因此,红外热成像更适合作为铸件缺陷检测和无损检测的辅助方法,与其他检测手段配合使用,为铸造质量分析提供温度数据参考。